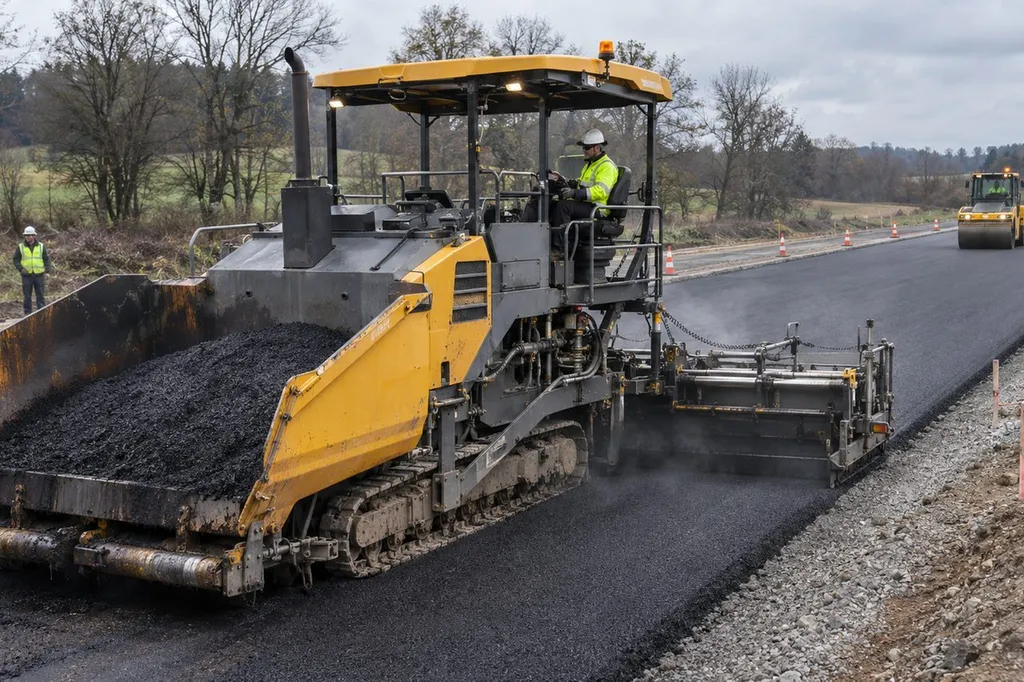
Une voie doit être revêtue, mais son accès est étroit, les livraisons arrivent par camions et la fenêtre de travaux est limitée. Le choix ne se résume pas à trouver une machine capable de passer : elle doit poser à la largeur prévue et alimenter un atelier de compactage adapté, sans interruption excessive.
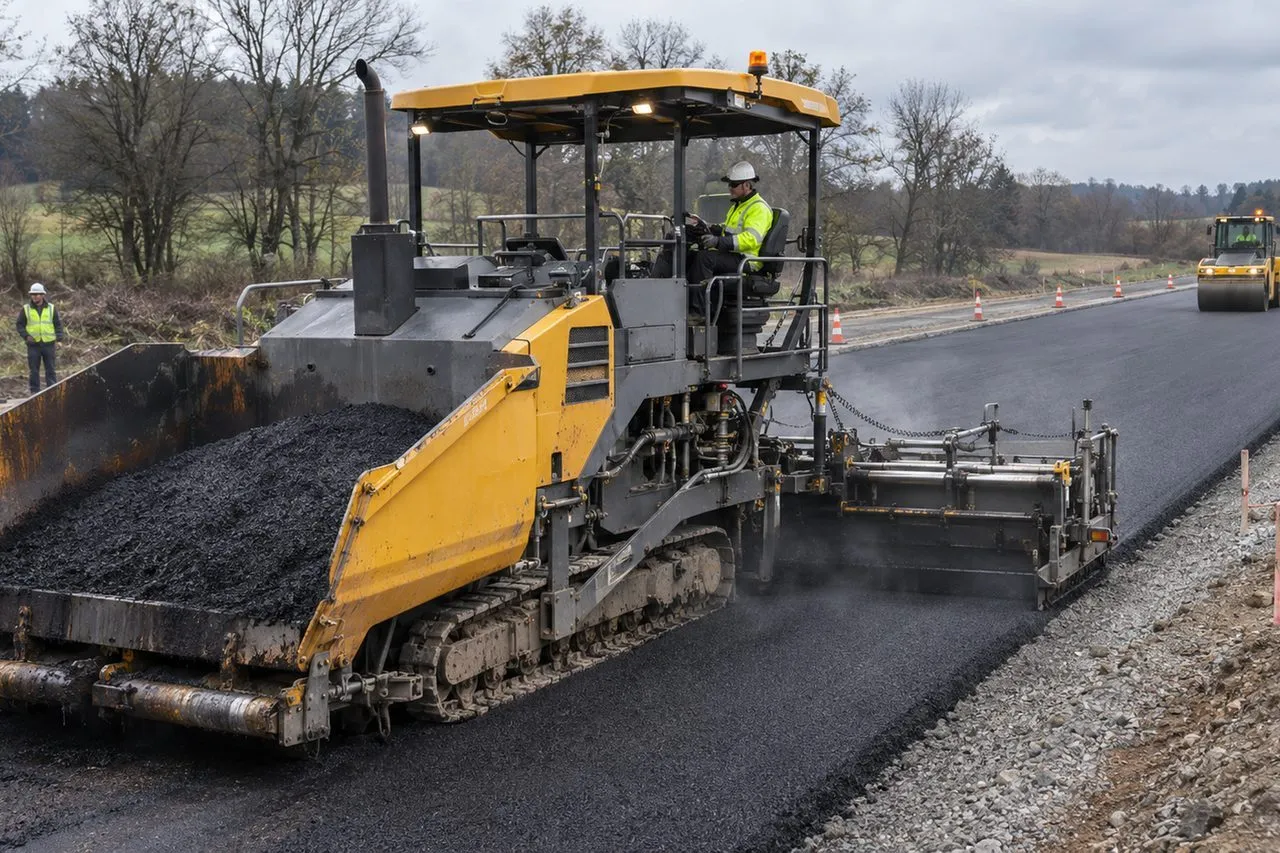
Qu’est-ce qu’un finisseur d’enrobé et comment fonctionne-t-il ?
Le finisseur est un engin mobile qui reçoit l’enrobé, le répartit sur la chaussée et le met en forme. Sa table produit une première compaction et une surface régulière. Les compacteurs interviennent ensuite pour obtenir le niveau de compacité demandé par le projet. Le finisseur ne remplace donc pas le compactage final.
Son fonctionnement repose sur une chaine d’organes complémentaires :
- La trémie reçoit le matériau livré par camion et constitue une réserve devant la machine.
- Les convoyeurs transfèrent l’enrobé vers l’arrière, depuis la trémie jusqu’à la zone de répartition.
- Les vis de répartition distribuent le mélange devant la table sur la largeur de pose.
- La table étale, met en forme et précompacte la couche. Selon son équipement, elle peut intégrer des dispositifs de vibration ou de damage.
La table est l’interface décisive avec la chaussée. Sa largeur, ses possibilités d’extension et son guidage conditionnent l’adaptation au tracé. Une alimentation irrégulière peut créer des variations de matière devant elle et se traduire par des défauts de surface, même si la machine possède une capacité théorique suffisante.
Quels facteurs déterminent la qualité et l’épaisseur de la couche ?
L’épaisseur demandée au projet correspond à une couche après compactage. La couche déposée avant le passage des rouleaux est plus épaisse, car le matériau se densifie. La différence dépend notamment du mélange, de la précompaction et des moyens de compactage. Je déconseille donc de transposer une valeur de surépaisseur d’un chantier à un autre.
La régularité du support compte également. Un défaut existant peut se répercuter sur la couche posée ou provoquer une variation d’épaisseur si le projet ne prévoit pas de correction adaptée. Le système de guidage, les références de niveau et les caractéristiques de la table doivent être cohérents avec l’objectif géométrique.
Pour les enrobés tièdes, le principe de répartition reste le même, mais les conditions de mise en œuvre dépendent de la formulation et des prescriptions du chantier. Il n’existe pas de température ou de vitesse universelle valable pour tous les mélanges. La notice du constructeur et les indications du fournisseur du matériau servent de référence aux équipes formées.
À retenir : je privilégie une pose alimentée régulièrement et compatible avec le compactage plutôt qu’une vitesse instantanée élevée. Une table large ou un gros débit annoncé ne corrigent ni un support inadapté ni des livraisons désorganisées.
Comment coordonner alimentation, pose et compactage ?
La production de l’atelier dépend de toute la chaine : disponibilité du matériau, transport, réception dans la trémie, pose et passage des compacteurs. Des camions trop espacés peuvent provoquer des arrêts ; à l’inverse, une arrivée de matériau supérieure à la capacité de pose ne rend pas l’opération plus régulière.
Le plan de livraison doit tenir compte des accès, du temps de trajet et des possibilités de manœuvre. Il faut aussi réserver aux compacteurs un espace compatible avec la largeur posée, les obstacles et le phasage. Leurs passages sont définis selon le mélange, les exigences du marché et les conditions réelles, pas par une règle unique attachée au finisseur.
Sur une chaussée bordée de regards ou de bordures, les raccords et les changements de largeur demandent une attention particulière. Une zone inaccessible à la table ou au rouleau peut nécessiter des moyens complémentaires. Ces interfaces méritent d’être identifiées avant de retenir le matériel.
La circulation des camions, des engins et des équipes se prépare dans l’organisation générale du chantier. Le PGC de chantier et la coordination SPS apportent un cadre pour examiner les interactions lorsque ces dispositions s’appliquent. Les consignes opérationnelles relèvent du personnel formé et des documents propres à l’opération.
Comment choisir les dimensions et le type de finisseur ?
La largeur utile est la première donnée à confronter au plan : largeur minimale pour entrer dans les zones contraintes, largeur maximale avec les extensions nécessaires, et possibilité de traiter les variations du tracé. Il faut distinguer la largeur de pose de l’encombrement de la machine pour son transport et ses accès.
| Contexte | Option à examiner | Limite à vérifier |
|---|---|---|
| Accès étroit, cheminement ou petite réparation | Mini finisseur ou machine compacte | Largeur minimale réelle, alimentation et place pour compacter |
| Rue ou chaussée de largeur variable | Finisseur avec table extensible adaptée | Plage de largeur et raccords aux obstacles |
| Grande surface dégagée | Machine et table compatibles avec une pose large | Débit de livraison, transport et capacité des compacteurs |
Les finisseurs sur chenilles et sur pneus répondent à des contraintes différentes de déplacement et d’adhérence. Le support, les distances de transfert et les accès influencent l’arbitrage. Aucun train de roulement n’est préférable dans toutes les situations.
La fiche technique du finisseur d’enrobé permet de comparer la plage de pose, les dimensions de transport, la capacité de trémie et les équipements de table. Vérifiez aussi les extensions incluses : une largeur maximale annoncée peut nécessiter des éléments supplémentaires. Volvo et Vögele figurent parmi les fabricants à examiner selon la disponibilité locale, sans supposer que tous leurs modèles conviennent au même usage.
Questions fréquentes
C’est quoi, le finisseur ?
C’est la machine qui étale et met en forme l’enrobé livré sur le chantier. Elle assure une première compaction, puis les compacteurs densifient la couche selon les prescriptions du projet.
Quel est le rendement d’un finisseur d’enrobé ?
Il n’existe pas de rendement unique. Pour une estimation géométrique, multipliez la largeur posée par la longueur réalisée pendant la période considérée. Pour passer à une masse, il faut aussi connaitre l’épaisseur compactée et la masse volumique du matériau compacté. Le résultat réel intègre les arrêts, les raccords, les livraisons et la capacité de compactage.
Quels sont les différents types de finisseurs ?
On distingue notamment les machines compactes et les modèles routiers de plus grande capacité, ainsi que les engins sur pneus ou sur chenilles. La plage de largeur et les équipements de table sont souvent plus utiles au choix que cette seule classification.
Quel est le prix d’un finisseur d’enrobé ?
Le prix varie fortement selon la taille, la table, les extensions et l’état de la machine. Demandez des devis comparables précisant les équipements, le transport, la maintenance et, pour une location, la durée ainsi que les prestations incluses. Le prix d’un mini finisseur dépend lui aussi de sa configuration et de son état.
Location ou occasion : que vérifier avant de décider ?
La location d’un finisseur d’enrobé peut convenir à un besoin ponctuel si la machine, ses extensions et l’assistance sont disponibles aux dates prévues. Vérifiez ce qui est compris dans l’offre : transport, mise à disposition, entretien et présence éventuelle d’un conducteur qualifié.
Pour un finisseur d’enrobé d’occasion, examinez la cohérence entre le compteur, l’historique d’entretien et l’état des organes exposés à l’usure. Portez une attention particulière à la table, aux convoyeurs, aux vis et aux extensions. Les documents disponibles et une inspection par une personne compétente réduisent les inconnues, sans garantir l’absence de panne.
Avant signature, confrontez enfin la fiche technique au plan de pose et au programme de livraison. Pour une flotte suivie dans la durée, un logiciel de maintenance industrielle peut aider à tracer les interventions. Les compétences nécessaires à cet entretien se préparent aussi par une formation en maintenance industrielle adaptée aux équipements concernés.